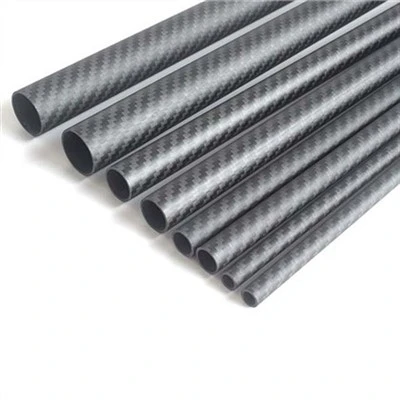
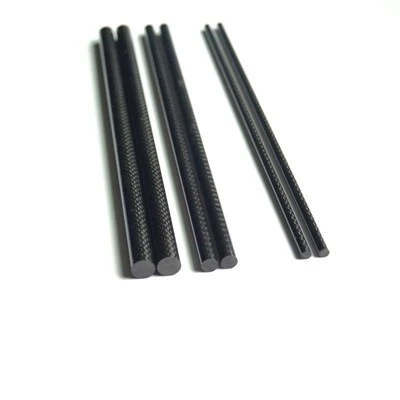
Pažangių medžiagų mokslo srityje anglies pluošto vamzdeliai tapo etalonine inžinerijos medžiaga, organiškai derinant itin mažą tankį su puikiomis mechaninėmis savybėmis. Nuo aviacijos ir kosmoso konstrukcijų ir didelio našumo{1}}automobilių komponentų iki tikslių pramoninių robotų sistemų – anglies pluošto vamzdžiai palaipsniui pakeičia tradicines metalines medžiagas, tokias kaip plienas ir aliuminis dėl išskirtinio specifinio stiprumo ir specifinio standumo. Inžinieriams ir gamintojams, pasiryžusiems pagerinti kompozitinių medžiagų panaudojimo efektyvumą, labai svarbu giliai suprasti sudėtingus gamybos procesus ir veikimo formavimo mechanizmus.
Koks yra anglies pluošto vamzdžių gamybos procesas?
Anglies pluošto vamzdžių gamyba yra labai sudėtingas ir daugiapakopis{0}}procesas, kurio esmė yra pirmtakų pluošto pavertimas didelio-stiprumo ir našumo struktūromis. Skirtingai nuo izotropinių metalinių medžiagų, anglies pluošto vamzdžiai turi didelę anizotropiją, o jų mechaninės savybės labai priklauso nuo pluoštų orientacijos ir išdėstymo. Pramoninėje praktikoje didelio stiprumo anglies pluošto vamzdžių paruošimas daugiausia grindžiamas trimis brandžiais procesais: pultruzija, gijų apvija ir pluošto apvija.
Pultrusijos procesas
Anglies pluošto vamzdžių formavimas spaudimo būdu yra įprasta nuolatinės gamybos technologija, daugiausia naudojama pastovaus skerspjūvio{0}}profiliams gaminti. Šiame procese ištisiniai anglies pluošto ryšuliai pirmiausia praeina per dervos impregnavimo sistemą (dažniausiai epoksidinę dervą arba vinilo esterio dervą), o tada ištraukiami į šildomą liejimo formą ir kietėjimą. Kai impregnuoti pluoštai praeina per formą, šiluma sukelia kryžminio sujungimo reakciją dervoje, todėl medžiaga sukietėja ir formuojasi, o galiausiai susidaro tanki, vientisa struktūra.
Šis procesas pasižymi puikiu gamybos efektyvumu, todėl ypač tinka masinės gamybos scenarijams. Tačiau jo proceso charakteristikos paprastai riboja pluošto orientaciją ašine kryptimi (0 laipsnių kryptimi). Nors tai gali žymiai pagerinti ašinį standumą ir stiprumą, dažnai reikia sutvirtinti taikant papildomą konstrukciją arba daugiaašį stiprinimo metodus, kai veikia sukimo apkrovos arba daugiaašiai įtempiai.
Prepreg apvijų technologija
Šis procesas plačiai laikomas pramonės etalonu gaminant mažo{0}}–-vidutinio skersmens, didelio-tikslumo anglies pluošto vamzdžius. Jo esmė yra prepreg-anglies pluošto medžiagos, iš anksto įmirkytos derva tam tikru santykiu, naudojimas. Gamybos metu technikai ant tiksliai -apdirbto plieno arba aliuminio įtvaro paviršiaus vynioja kelis preprego sluoksnius, atsižvelgdami į projektavimo reikalavimus.
Pagrindinis šio metodo pranašumas yra aukštas išdėstymo dizaino valdomumo laipsnis, leidžiantis lanksčiai nustatyti pluošto orientacijos kampus (pvz., 0 laipsnių, ±45 laipsnių, 90 laipsnių) pagal apkrovos reikalavimus ir taip pasiekti pritaikytą konstrukcijos eksploatacinių savybių optimizavimą. Po apvyniojimo komponentas paprastai apvyniojamas termiškai{6}}susitraukiančia juosta ir kietinamas kontroliuojamos temperatūros aplinkoje (pvz., orkaitėje). Juosta kaitinant užtikrina tolygų tankinimą, o tai padeda padidinti pluošto tūrio dalį ir sumažinti poringumą, taip žymiai pagerinant bendras gaminio mechanines savybes ir struktūrinį tankį.
Pluošto apvija
Didelio-skersmens anglies pluošto vamzdžiams arba tiems, kuriems reikalingas didelis atsparumas slėgiui, pluošto apvija yra viena inžineriškiausiai{1}}pritaikomų gamybos technologijų. Šio proceso metu derva impregnuoti ištisiniai pluoštai tolygiai įvedami ir klojami ant besisukančio įtvaro paviršiaus. Tiksliai valdant vežimėlio judėjimo trajektoriją CNC sistema, pluoštai gali būti automatiškai klojami labai nuosekliai pagal iš anksto nustatytus geometrinius kelius (pavyzdžiui, apskritimo, spiralės ar polinės krypties).
Pagrindinis šio proceso pranašumas yra aukštas pluošto orientacijos ir paskirstymo kontrolė, leidžiantis optimizuoti vidinės slėgio apkrovos ir sudėtingų daugiaašių įtempių būsenų dizainą. Todėl pluošto apvija ypač gerai veikia tokiose konstrukcijose kaip slėginiai indai ir kompozitinių medžiagų vamzdynai, kurie turi atlaikyti vidinį slėgį arba susietas apkrovas, todėl žymiai pagerėja konstrukcijos apkrovos{1}}našumas ir saugos riba.
Anglies pluošto vamzdžių gamybos metodų palyginimas
| Funkcija | Pultruzija | Ritinio-vyniojimas | Gijų apvija |
| Orientacija į pluoštą | Visų pirma išilginis (0 laipsnių) | Daugiakryptis{0}}(pritaikoma) | Sraigtinis ir lankelis |
| Gamybos greitis | Aukštas (nepertraukiamas) | Vidutinis (paketas) | Nuo vidutinio iki didelio |
| Tikslumas | Vidutinis | Labai Aukštas | Aukštas |
| Bendras naudojimas | Konstrukcija, įrankių rankenos | Aviacija, sportinė įranga | Slėginiai indai, dideli velenai |
| Kaštų efektyvumas | Geriausiai tinka ilgiems bėgimui | Geriausiai tinka aukštam našumui | Geriausiai tinka sudėtingoms apkrovoms |
Kodėl pluošto orientacija tokia svarbi anglies pluošto vamzdžių konstrukcijoje?
Anglies pluošto vamzdžių mechaninės savybės didžiąja dalimi priklauso nuo vidinių pluoštų struktūrinio išdėstymo – veiksnio, kuris dažnai yra labiau lemiamas nei medžiagos savybės. Kadangi anglies pluoštas iš esmės yra vienaašė armuojanti medžiaga-, užtikrinanti maksimalų stiprumą ir standumą tik išilgai pluošto ašies-racionaliai suplanavus „krovimo seką“, jis gali pasiekti konstrukcines savybes, gerokai viršijančias metalines medžiagas tam tikromis darbo sąlygomis.
Įprastuose didelio našumo{0}}anglies pluošto vamzdeliuose inžinieriai naudoja skirtingus kampus, kad subalansuotų skirtingas jėgas.
0 laipsnių išdėstymas: išdėstytas išilgai vamzdelio ašies krypties, daugiausia užtikrina išilginį standumą (Youngo modulį) ir atsparumą lenkimui ir ašinėms tempimo apkrovoms. 90 laipsnių išdėstymas (apskritiminis sluoksnis): Paskirstytas išilgai perimetro, jis padidina atsparumą radialinei apkrovai, sumažina suspaudimo ir deformacijos poveikį. vidinio slėgio laikomoji galia.±45 laipsnių išdėstymas: Šis sluoksnis atlaiko šlyties ir sukimo apkrovas ir yra pagrindinis sluoksnis, užtikrinantis sukimo standumą ir šlyties stiprumą. Šio kampo nebuvimas žymiai padidins sukimo gedimo riziką.
Didelio našumo{0}}anglies pluošto vamzdžių dizainas iš esmės yra subtilus kompromisas- tarp pirmiau minėtų skirtingų pluošto orientacijų proporcijų ir sekų, kurios paprastai sudaro pagrindines įmonės technologines galimybes. Pavyzdžiui, robotų rankų konstrukcijos labai priklauso nuo 0 laipsnių išdėstymo, kad būtų padidintas standumas, o varančiojo veleno komponentus reikia išdėstyti ± 45 laipsnių kampu, kad būtų optimizuotas sukimas.
Tyrimai parodė, kad net nedidelis pluošto orientacijos nukrypimas nuo projektinio kampo (tik maždaug 5 laipsniais) gali sumažinti bendrą konstrukcijos našumą iki 15%, todėl gamybos metu keliami itin aukšti išdėstymo tikslumo reikalavimai. Todėl tiek prepreg apvijos, tiek pluošto apvijos procesai reikalauja griežtos kampo kontrolės.
Be to, išdėstymo struktūros simetrija yra vienodai svarbi. Asimetriški išdėstymai kietėjimo ir aušinimo metu gali susidaryti liekamąjį šiluminį įtempį, dėl kurio komponentai deformuojasi arba susisuka. Norėdami tai išspręsti, specializuoti gamintojai paprastai naudoja baigtinių elementų analizę (FEA), kad iš anksto{2}}modeliuotų išdėstymo projektavimą ir kietėjimo procesą, numatydami ir optimizuodami įtempių pasiskirstymą prieš faktinę gamybą, kad užtikrintų, jog galutinis produktas atitiktų griežtus matmenų tikslumo ir konstrukcijos stabilumo reikalavimus, taikomus aukščiausios klasės -programoms, pvz., kosmoso pramonėje.
Kaip dervos matricos pasirinkimas įtakoja anglies pluošto vamzdžių atsparumą karščiui ir cheminį atsparumą?
Anglies pluošto kompozitinėse sistemose pluoštai atlieka pagrindinę apkrovą{0}}nešančią funkciją, o dervos matrica yra atsakinga už veiksmingą pluoštų sujungimą ir aplinkos apsaugą. Todėl anglies pluošto vamzdžių eksploatacinės savybės esant ekstremalioms sąlygoms, tokioms kaip aukšta temperatūra ar stipri korozija, labai priklauso nuo dervos sistemos cheminių ir šiluminių savybių. Pramonėje dažniausiai naudojamos epoksidinės dervos sistemos, pasižyminčios puikiu sąsajų sukibimu su anglies pluoštu, taip pat pasižyminčios aukštomis mechaninėmis savybėmis ir geru terminiu stabilumu. Tačiau, atsižvelgiant į specifinius eksploatacinius reikalavimus, gali būti pasirinktos labiau funkcinės dervos sistemos.
Cianato esterio dervos:Jie pasižymi ypač mažu lakumu (mažu dujų išsiskyrimu) ir puikiu matmenų stabilumu, todėl jie ypač tinka aviacijos ir kosmoso aplinkoms, kuriose vyksta dideli temperatūros ciklai.
Fenolio derva:Jis pasižymi puikiomis antipireno savybėmis ir mažu dūmų kiekiu bei mažu toksiškumu ir yra plačiai naudojamas scenarijuose, kuriems taikomi griežti priešgaisrinės saugos reikalavimai, pavyzdžiui, orlaivių viduje ir atviroje jūroje esančiose platformose.
Termoplastinės dervos (pvz., PEEK ir PPS):Skirtingai nuo tradicinių termoreaktyvių sistemų, jas galima pakartotinai lydyti ir apdoroti, jos turi puikų atsparumą smūgiams ir cheminei korozijai. Tačiau jų formavimo procesas yra sudėtingas ir reikalauja didesnės įrangos bei proceso kontrolės.
Vienas iš pagrindinių dervos sistemos parametrų yra stiklėjimo temperatūra (Tg), kuri lemia maksimalią medžiagos eksploatavimo temperatūrą. Kai eksploatavimo temperatūra viršija Tg, derva suminkštėja, todėl labai sumažėja apkrovos perdavimo geba tarp pluoštų, o tai savo ruožtu sukelia struktūrinių savybių pablogėjimą ar net gedimą. Paprastai standartinių epoksidinių - anglies pluošto vamzdžių Tg diapazonas yra maždaug 120–180 laipsnių; esant aukštesnei temperatūrai, būtina modifikuoti dervos sistemą ir optimizuoti kietėjimo procesą, kad padidėtų Tg, kad būtų užtikrintas struktūrinis vientisumas.
Be šiluminių savybių, dervos matrica taip pat veikia kaip esminis cheminis barjeras. Atšiaurioje aplinkoje, pvz., naftos ir dujų telkiniuose jūroje, anglies pluošto vamzdžiai turi atlaikyti ilgalaikę-jūros vandens eroziją ir cheminį angliavandenilių poveikį. Labai tanki dervos matrica gali veiksmingai neleisti drėgmei prasiskverbti į pluošto/matricos sąsają, taip slopindama gedimo mechanizmus, tokius kaip kapiliarų absorbcija ir tarpsluoksnių sluoksniuojimas, žymiai pagerindama konstrukcijos patvarumą ir patikimumą.
Pramoninis pritaikymasanglies pluošto vamzdžiai
Dėl anglies pluošto vamzdžių universalumo jis plačiai naudojamas įvairiose srityse. Kosmose jis naudojamas fiuzeliažo rėmams ir sparnų dalims gaminti. Medicinos srityje dėl rentgeno spindulių perdavimo savybių jis puikiai tinka vaizdo stalams ir protezams gaminti. Pramoninėje automatizacijoje puikus anglies pluošto vamzdžių svorio-ir stiprumo santykis leidžia robotų rankomis pasiekti didesnį judėjimo greitį, naudojant mažesnes energijos sąnaudas ir mažesnę inerciją. Be to, energetikos sektoriuje anglies pluošto vamzdeliai naudojami vėjo turbinų menčių sutvirtinimui ir didelio greičio smagračio gamybai.
Išvada
Anglies pluošto vamzdžių gamyba yra subtilus chemijos, fizikos ir mechaninės inžinerijos derinimas. Įvaldydami didelio-stiprumo anglies pluošto vamzdžių gamybos procesus ir suprasdami subtilius pluošto orientacijos bei dervos pasirinkimo skirtumus, gamintojai gali gaminti komponentus, kurie peržengia šiuolaikinės inžinerijos ribas. Kadangi anglies pluošto vamzdžių pramoninis pritaikymas ir toliau plečiasi, dėmesys bus nukreiptas į tvarias dervas ir greitesnius gamybos ciklus. Tačiau pagrindinis anglies pluošto vamzdžių masės-ir -tvirčio santykio principas išliks etalonu matuojant medžiagų kokybę.
Susisiekite su mumis
Jei norite sužinoti daugiau apie anglies pluošto vamzdžių gamybos procesą, susisiekite su mumis adresu sales18@julitech.cn. Taip pat kviečiame apsilankyti mūsų gamykloje, esančioje Dongguan mieste, Kinijoje, patogioje vietoje netoli oro uosto. Turime visus tris gamybos procesus ir 20 gamybos mašinų.
Nuorodos
Daniel, IM ir Ishai, O. (2006). Kompozitinių medžiagų inžinerinė mechanika. Oksfordo universiteto leidykla. Išsami pluošto orientacijos ir jos įtakos veikimui analizė.
Mallick, PK (2007). Pluoštas-Sustiprinti kompozitai: medžiagos, gamyba ir dizainas. CRC spauda. Pagrindinis tekstas, skirtas suprasti anglies pluošto vamzdžio pultrusijos procesą.
Soutis, C. (2005). Pluoštu sustiprinti kompozitai orlaivių konstrukcijoje. Aviacijos ir kosmoso mokslų pažanga. Šis tyrimas apibūdina perėjimą nuo metalinių prie anglies pluošto vamzdžių fiuzeliažo konstrukcijoje.